
YG20C 冷镦镶套批量交付河北客户
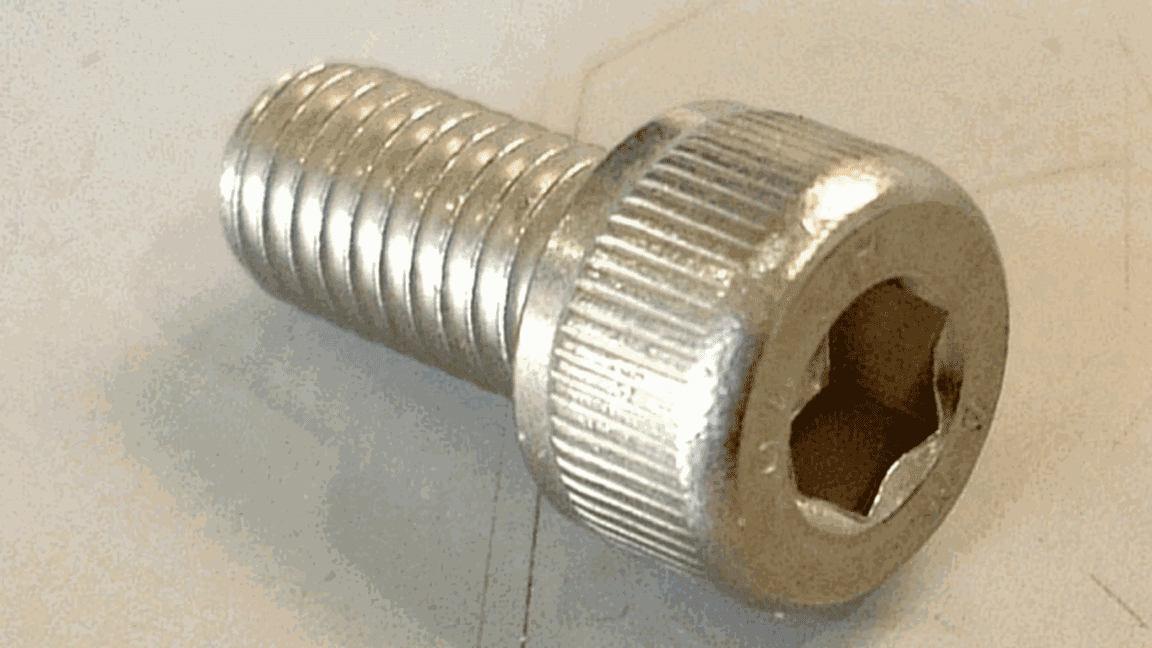
2026 年 4 月 20 日,河间市恩德模具有限公司把 40 套 YG20C 冷镦凹模镶套发往河北邯郸一家紧固件企业,用于 M8 与 M10 螺栓的冷镦工序。这批镶套在 3 月 28 日下单,加工周期 12 个工作日。
镶套内孔按 H7 公差加工,实测 40 套的内孔尺寸在 8.000 毫米到 8.015 毫米之间,端面垂直度 0.008 毫米,硬度抽检 5 件均为 HRA89.5 到 HRA90.2,符合 YG20C 的 HRA88-91 判定区间。这批镶套用于 8 毫米冷镦凹模,单件重量 0.42 公斤。
客户装机后在 4 月 22 日反馈,冷镦冲次稳定在 90 次每分钟,连续运行 16 小时未出现崩边。此前使用另一家供应商的镶套,同样工况下平均 9 小时出现崩边,客户判断差异主要来自内孔与外套的配合间隙。
恩德模具按客户设备图纸核算的配合间隙为 0.012 毫米,出厂前做过一次装配试配,40 套中有 2 套因间隙偏大被判返修,返修后复测合格。客户已把该规格纳入年度框架采购,2026 年计划采购 120 套。
本篇三个可核对的事实
- 交付时间:2026 年 4 月 20 日发运,3 月 28 日下单。
- 客户地点:河北邯郸一家紧固件企业,M8 与 M10 螺栓冷镦。
- 关键数据:40 套内孔 8.000-8.015 毫米,硬度 HRA89.5-90.2,冲次 90 次每分钟。
相关产品
上述规格的孔径、角度与交期可在产品页查到,12 个常做规格的孔径表按 0.02 毫米分段排列。报价请附线材与机台参数,我们按 24 小时回复一版孔型建议。
继续阅读
上一篇:河间模具产业带走访记录
下一篇:8.0 毫米铝杆拉丝模试用数据